

벨트 컨베이어 신뢰성은 벨트 장력, 풀리 정렬, 벨트 사양이 실제로 작동하는 자재와 일치하는지 여부 등 세 가지 변수로 결정됩니다. 다른 모든 것은 대개 증상입니다.
유통 센터를 통해 시간당 1,200개의 상자를 운반하는 벨트 컨베이어와 채석장에서 시간당 400톤의 골재를 운반하는 벨트 컨베이어는 동일한 작동 원리를 공유하지만 설계에 있어서 상호 교환 가능한 부분은 거의 없습니다. 벨트 폭, 카카스 플라이, 커버 컴파운드, 드라이브 크기 및 테이크업 유형은 모두 하중, 환경 및 레이아웃에 따라 선택됩니다.
구매자가 벨트 컨베이어에 대한 견적을 비교할 때 가격은 벨트 브랜드 및 플라이 수, 드라이브 배열, 프레임 게이지, 추적 장치 및 제어 통합 소유자 등 모든 것이 다른 반면 가격은 좁은 범위에 있는 경우가 많습니다.
정지된 벨트 컨베이어는 단독으로 정지하는 경우가 거의 없습니다. 이송 지점에서 잘못 추적된 벨트 하나가 몇 분 내에 포장 라인, 팔레타이저 및 아웃바운드 도크를 유휴 상태로 만들 수 있습니다.
벨트 컨베이어란 무엇입니까?
벨트 컨베이어는 아이들러 또는 슬라이더 베드에 의해 지지되고 헤드 풀리 또는 드럼 모터에 의해 구동되는 무한 벨트 루프에서 자재를 운반하는 연속 운송 기계입니다.
하중이 느슨하거나, 불규칙하거나, 젖어 있거나, 뜨겁거나, 롤러에 안정적으로 고정하기에는 너무 작은 경우 기본 선택이 됩니다. 동일한 아키텍처는 케이스 실러를 공급하는 폭 300mm의 포장 컨베이어부터 쇄석을 이동하는 폭 1,600mm의 벌크 라인까지 확장됩니다.
- 벨트: 직물 플라이 또는 강철 코드의 시체와 상단 및 하단 커버 컴파운드
- 구동 장치: 기어박스와 모터가 포함된 헤드 풀리 또는 풀리에 내장된 드럼 모터
- 작업 장력을 유지하는 테이크업 장치가 있는 테일 풀리
- 아이들러 또는 슬라이더 베드 운반 및 벨트 아래 리턴 롤러
- 프레임, 지지 다리, 로딩 슈트, 스커트 고무 및 벨트 클리너
- 추적 장치, 가드, 당김 코드 및 속도 센서
정의: 벨트 컨베이어는 마찰 구동식 연속 핸들링 기계입니다. 벨트는 하중을 전달하는 표면이자 견인 요소이므로 장력과 피복 상태가 용량과 벨트 수명에 동시에 영향을 미칩니다.
벨트 컨베이어가 재료를 이동하는 방법
벨트 컨베이어는 마찰 구동으로 작동합니다. 벨트 장력은 회전하는 구동 풀리에 대해 벨트를 누르고 마찰은 해당 회전을 선형 벨트 움직임으로 변환하며 벨트는 프레임을 따라 하중을 전달합니다.
이것이 벨트가 미끄러지는 것이 모터 문제인 경우가 거의 없는 이유입니다. 장력이 떨어지면 풀리는 이미 가지고 있는 토크를 전달할 수 없습니다. 나사, 중력 또는 유압 등의 테이크업 장치는 사용 중 벨트가 늘어날 때 장력을 유지하기 위해 존재합니다. 처리량은 마찬가지로 간단한 관계를 따릅니다. 즉, 용량은 부하 단면적에 벨트 속도, 부피 밀도 및 추가 요금 계수를 곱한 것과 같습니다. 일반적으로 벨트 속도를 높이는 것은 벨트를 넓히는 것보다 재료가 튕기거나 먼지가 발생하기 시작하는 지점까지 저렴합니다.
드라이브 배열은 도로의 또 다른 주요 포크입니다. 외부 기어박스와 모터가 있는 기존 헤드 풀리는 표준 부품으로 쉽게 정비할 수 있습니다. 드럼 모터는 풀리 내부에 기어박스를 수용하여 외부 드라이브 패키지를 제거하고 움직이는 부품을 먼지와 세척수로부터 보호합니다.
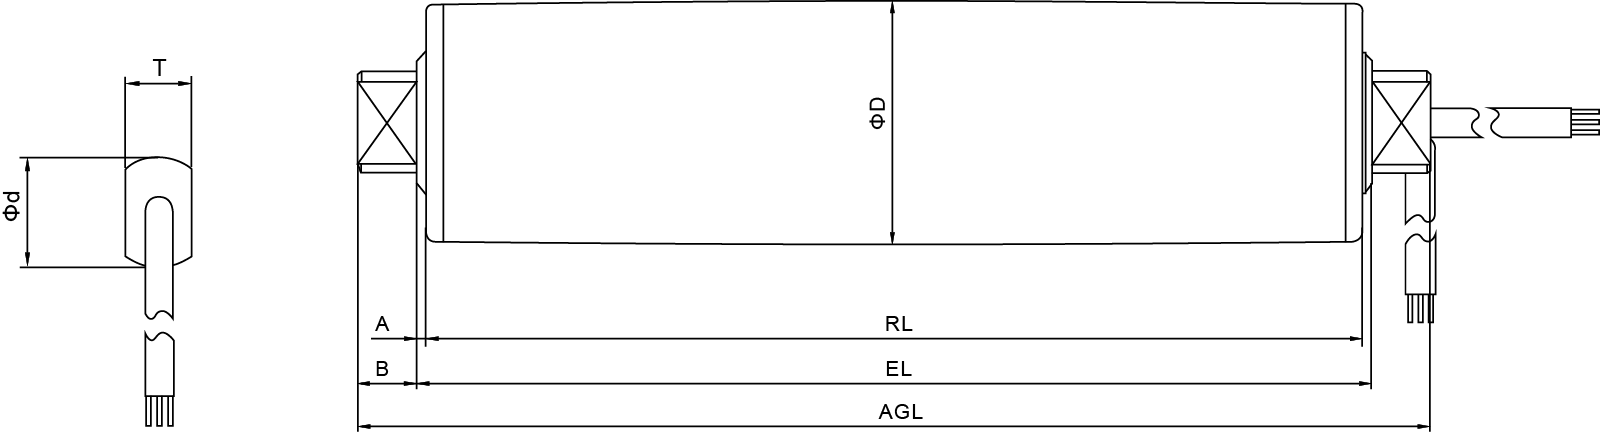 벨트 컨베이어 드라이브용 오일 냉각식 드럼 모터 벨트 컨베이어의 경우 이러한 오일 냉각식 드럼 모터는 윤활유에 내부 구성 요소를 수용하고 드럼 모양을 사용하여 벨트 정렬 불량을 방지합니다. 제품보기 →
모터 동력을 추가하기 전에 테이크업 이동, 풀리 지연 및 벨트 추적을 확인하십시오. 대부분의 저전력 벨트 컨베이어는 이미 지불한 견인력을 잃고 있습니다.
벨트 컨베이어 유형 및 구성
벨트 컨베이어 유형은 벨트 구성, 벨트 표면 프로파일, 프레임 경로 및 듀티 등급의 네 가지 선택 사항으로 정의됩니다. 너비, 속도 및 드라이브 크기는 이에 따라 결정됩니다.
표준 평벨트 컨베이어는 산업 자재 취급의 기본으로 남아 있습니다. PVC 또는 PU 벨트, 헤드 풀리 드라이브 및 정확한 크기의 테이크업을 사용하여 특별한 기능 없이 대부분의 상자, 소포, 부품 및 조립 공급 작업을 수행합니다.
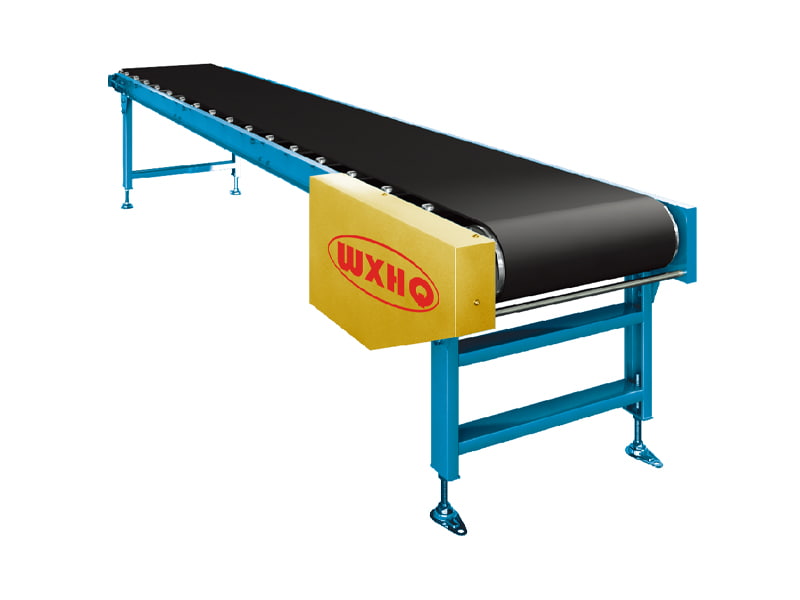 표준 플랫 벨트 컨베이어 및 경량 벨트 시리즈 PVC 또는 PU 벨트가 포함된 표준 평벨트 컨베이어는 일반적인 상자, 소포, 부품 및 조립품 공급 작업과 100kg 미만의 경량 소형 벨트 모델을 포괄합니다. 제품보기 →
| 유형 | 벨트와 드라이브 | 일반적인 임무 | 조심하세요 |
| 표준 평벨트 컨베이어 | PVC 또는 PU, 2~3겹, 헤드 풀리 드라이브 | 상자, 소포, 경량 부품 | 긴 범위의 벨트 추적 |
| 트로프 벌크 컨베이어 | 고무 커버, 3롤 아이들러, 중부하 작업용 드라이브 | 골재, 곡물, 시멘트 | 적재 지점에서의 충격 및 유출 |
| 경사 또는 하강 컨베이어 | 러프톱 또는 클리트 벨트 | 라인 내부의 레벨 변경 | 20도 이상에서 재료 롤백 |
| 터닝 벨트 컨베이어 | 끝이 가늘어지는 롤러가 있는 곡선형 프레임 | L자형 레이아웃의 코너 이동 | 외부 반경의 모서리 응력 |
| 스탬핑 라인 벨트 컨베이어 | 내유 및 내열 커버 | 스탬프 부품 및 프레스 스크랩 | 오일 팽창 및 스크랩 펑크 |
| 모듈형 벨트 컨베이어 | 스프로킷의 플라스틱 모듈 | 식품, 병, 세탁물 | 힌지 지점 주변 청소 |
특별한 디자인은 일반적인 문제가 아닌 특정 문제를 해결합니다. 터닝 섹션, 클리트 벨트 또는 모듈식 벨트는 레이아웃, 재료 또는 청소 방식이 실제로 요구하는 경우에만 비용을 벌 수 있습니다.
올바른 벨트 컨베이어를 선택하는 방법
벨트 컨베이어를 지정하는 데는 부하 특성, 필요한 처리량, 레이아웃 형상, 작동 환경, 벨트가 통신해야 하는 제어 시스템 등 5가지 입력이 필요합니다.
- 하중을 정의합니다. 단위 중량, 설치 면적, 온도, 마모성, 오일 함량 및 품목이 실제로 벨트에 배치되는 방식.
- 처리량과 속도를 수정합니다. 평균 속도가 아닌 최고 속도가 벨트 폭과 설치된 구동력을 결정합니다.
- 레이아웃을 잠급니다. 총 길이, 경사, 환승 지점 수 및 회전 구간에서 핸드오프 제거 여부.
- 벨트 구조를 선택하세요. 플라이 수, 커버 컴파운드 및 커버 두께; 음식, 기름, 열 및 마모는 각각 다른 사양을 나타냅니다.
- 드라이브와 장력의 크기를 조정하십시오. 모터 출력, 풀리 지연, 테이크업 유형 및 이동을 확인한 다음 스타터, 센서, 비상 정지 및 라인 통합을 확인합니다.
벨트 컨베이어
- 느슨하고 불규칙하며 젖거나 뜨거운 재료를 처리합니다.
- 오른쪽 표면에서 최대 약 20도 기울어집니다.
- 하나의 구동 지점과 하나의 견인 요소
- 추적, 인장 및 벨트 접합 필요
롤러 컨베이어
- 단단하고 평평한 베이스로 단단한 품목을 처리합니다.
- 영역 누적으로 실행 수준 또는 약간 감소
- 추적, 장력 또는 접합을 위한 벨트 없음
- 아이템 안정성이 롤러 피치에 따라 성능이 결정됩니다
경험 법칙: 제품이 평평하게 고정되지 않으면 벨트 컨베이어를 지정하십시오. 가능하고 영역 기반 축적이 필요한 경우 일반적으로 롤러를 소유하는 데 드는 비용이 더 저렴합니다.
애플리케이션 및 레이아웃 결정
벨트 컨베이어는 벌크 자재, 제조 및 스탬프 부품, 물류 작업의 포장 상품 등 세 가지 광범위한 부하 범주를 운반합니다.
벌크 및 중공업
골재, 곡물, 시멘트 및 비료는 최대 부하 시동에 적합한 크기의 드라이브를 갖춘 아이들러가 지원하는 홈통 벨트에서 이동합니다.
제조 및 스탬핑
스탬프 부품, 프레스 스크랩 및 조립 부품에는 내유성 또는 내열성 커버가 필요하며 부품 계수 및 금속 탐지도 필요합니다.
식품 및 물류
세척된 야채, 포장된 식품 및 소포에는 식품 등급 벨트, 세척 친화적인 프레임 및 손쉬운 청소 접근이 필요합니다.
터닝 벨트 컨베이어는 직각 이송을 곡선 프레임과 테이퍼형 엔드 롤러로 대체하므로 벨트 자체가 제품을 모퉁이를 따라 운반합니다. 이는 테이퍼 롤러가 벨트 내부와 외부 속도의 균형을 유지하는 경우 라인에서 가장 일반적인 두 가지 걸림 지점인 전송 간격과 두 기계 간의 핸드오프를 제거합니다.
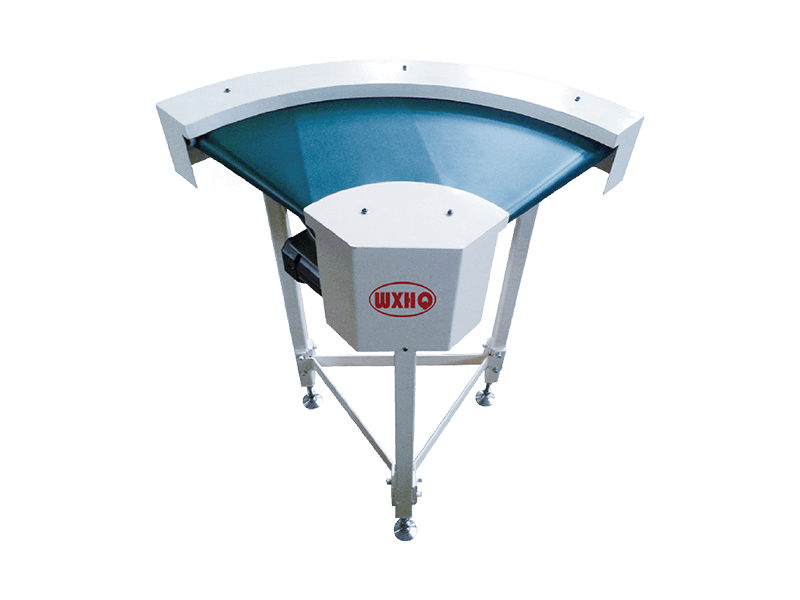 90도 및 180도 이동을 위한 터닝 벨트 컨베이어 터닝 벨트 컨베이어s use curved frames and tapered rollers to carry products around 90- or 180-degree corners, reducing transfer gaps and handoff jam points. 제품보기 →
유지 관리 및 문제 해결
대부분의 벨트 컨베이어 가동 중단 시간은 추적 오류, 벨트 미끄러짐, 스플라이스 실패, 아이들러 또는 풀리 압수 등 4가지 오류로 인해 발생합니다.
- 추적: 벨트가 흔들리기 시작할 때뿐만 아니라 벨트를 교체할 때마다 풀리 직각도와 테이크업 대칭을 확인합니다.
- 장력: 벨트 장력이 벨트에 도달하는 모터 출력의 양을 결정하므로 매월 일정에 따라 테이크업 이동을 측정합니다.
- 스플라이스: 정지할 때마다 기계적으로 고정된 스플라이스를 검사합니다. 그들은 일반적으로 벨트 시체가 죽기 훨씬 전에 실패합니다.
- 아이들러 및 풀리: 압착된 롤러 또는 마모된 지체는 숨겨진 전력 손실이자 열원입니다.
- 청소: 리턴 롤에 쌓인 재료는 가장자리 손상과 조기 벨트 교체의 가장 일반적인 근본 원인입니다.
긴장은 그 모든 것을 관통하는 실이다. 너무 적으면 미끄러짐과 벨트 흔들림이 발생하고, 너무 많으면 베어링 및 접합 수명이 단축됩니다. 실용적인 참고 사항 벨트 장력이 컨베이어 효율을 어떻게 변화시키는가 누군가가 테이크업 볼트에 손을 뻗기 전에 읽어 볼 가치가 있습니다.
벨트가 적재되었을 때 한쪽으로만 움직이는 경우 문제는 일반적으로 벨트 자체가 아니라 적재 위치나 프레임 수준에 있는 것입니다.
자주 묻는 질문
벨트 컨베이어와 롤러 컨베이어의 차이점은 무엇입니까?
벨트 컨베이어는 연속적이고 유연한 표면에 하중을 전달하며 경사면에서 부피가 크고 불규칙하며 뜨겁거나 젖은 재료를 처리할 수 있습니다. 롤러 컨베이어는 회전하는 롤러에 단단하고 바닥이 평평한 품목을 운반하고, 수평으로 움직이거나 약간 낮아지며, 집적 구역으로 나누기가 더 쉽습니다.
벨트 컨베이어가 잘못된 방향으로 가는 원인은 무엇입니까?
대부분의 경우 네 가지 원인이 있습니다. 정사각형 헤드 또는 테일 풀리, 고르지 않은 테이크업으로 인해 장력이 좌우로 다름, 중심에서 벗어난 로딩, 롤러 및 풀리에 재료 축적. 벨트를 조정해서 숨기기보다는 원인을 바로잡아보세요.
단일 벨트 컨베이어는 얼마나 오래 작동할 수 있습니까?
플랫 프로세스 벨트 컨베이어의 경우 하나의 드라이브 풀리에서 50~150m가 일반적인 작업 범위이며, 여러 개의 드라이브 풀리 또는 부스터 드라이브를 사용하여 더 오랫동안 작동합니다. 무거운 트로프 벌크 컨베이어는 벨트 등급과 드라이브 배열이 허용하는 경우 훨씬 더 멀리 실행할 수 있습니다.
벨트 컨베이어가 고온 부품이나 기름기가 있는 부품을 처리할 수 있습니까?
예, 올바른 커버 컴파운드를 사용하면 됩니다. 열, 오일, 마모 및 식품 접촉은 각각 다른 벨트 사양을 요구하며 프레임, 베어링 및 풀리 래깅은 동일한 환경과 일치해야 합니다.
벨트 컨베이어 사양은 긴 결과를 가져오는 짧은 결정 목록입니다. 벨트 구조, 드라이브 배열 및 실제 부하에 대한 테이크업을 일치시키는 것이 10년 동안 운영되는 라인과 분기마다 다시 연결되는 라인을 구분하는 기준입니다.
Wuxi Huiqian Logistics Machinery Manufacturing은 공장에 대한 배경 지식과 인증을 바탕으로 벨트 컨베이어, 롤러 컨베이어, 드럼 모터 및 그 뒤의 구성 요소를 제작합니다. 회사 프로필 . 라인을 지정하는 경우 먼저 부하 데이터를 보냅니다. 단위 중량, 최대 속도, 온도 및 레이아웃이 그 뒤를 따르는 모든 것을 정의합니다.