

800kg의 주물 팔레트는 중력 컨베이어에서 굴러가지 않으며, 유리병 트레이를 시험해 보도록 요청해서는 안 됩니다. 대부분의 컨베이어 구매 결정은 두 가지 극단 사이에서 이루어집니다. 즉, 부하가 너무 무겁거나, 너무 약하거나, 운동량만으로 이동하기에는 시간이 너무 중요한 순간, 라인은 제어되는 롤러에 전력을 전달해야 합니다.
구매자가 결론을 내리기는 쉽습니다. 프로세스에 제어된 속도, 수평 또는 오르막 운송, 축적 또는 정확한 시작 및 중지 타이밍이 필요할 때마다 구동 컨베이어를 지정합니다. 제어보다 비용이 더 중요한 디클라인 스퍼, 픽 모듈 및 스테이징 레인을 위한 중력 컨베이어를 유지합니다. 아래 섹션에서는 어떤 드라이브 유형이 어떤 부하에 적합한지, 각 옵션의 유지 관리 비용, 견적을 요청하기 전에 확인해야 할 수치에 대해 설명합니다.
컨베이어 용어에서 "구동"이 의미하는 것
전동 컨베이어 또는 라이브 컨베이어라고도 불리는 구동 컨베이어는 제품 자체의 운동량에 의존하는 대신 모터를 사용하여 롤러, 벨트 또는 체인을 회전시킵니다. 긴 라인은 일반적으로 두 가지 모듈 유형, 즉 모터와 변속기를 고정하는 드라이브 섹션과 가장 가까운 드라이브에서 동작을 수신하면서 부하를 전달하는 슬레이브(아이들러) 섹션으로 구성됩니다. 하나의 드라이브가 하나 이상의 슬레이브 섹션을 당길 수 있으므로 라인 길이, 곡선 수 및 제품 무게는 레이아웃에 필요한 드라이브 수를 직접적으로 결정합니다.
동력은 톱니 모양 롤러를 구동하는 체인, 롤러 아래에 있는 O-링 또는 폴리-V 벨트, 마찰 또는 접선 벨트, 롤러 튜브 자체 내부에 밀봉된 모터 등 네 가지 일반적인 경로를 통해 운반 표면에 도달합니다. 선택한 경로에 따라 소음 수준, 가격, 유지 관리 일정, 전체 라인의 부하 한도가 변경되므로 프레임이나 페인트보다 더 많은 관심을 기울일 가치가 있습니다.
주요 드라이브 유형 및 각 유형이 적합한 위치
체인 구동 라이브 롤러
체인 구동 라이브 롤러 (CDLR) conveyor is the workhorse for heavy loads. Sprockets on each roller are linked by chain, so torque is transmitted positively and nothing slips when a pallet lands hard or starts against a stop. That makes CDLR the default for palletized goods, drums, dies, and machined castings, commonly from a few hundred kilograms to several tonnes per pallet. The trade-offs are higher noise, periodic chain tensioning and lubrication, and a steeper initial price than belt-driven equivalents.
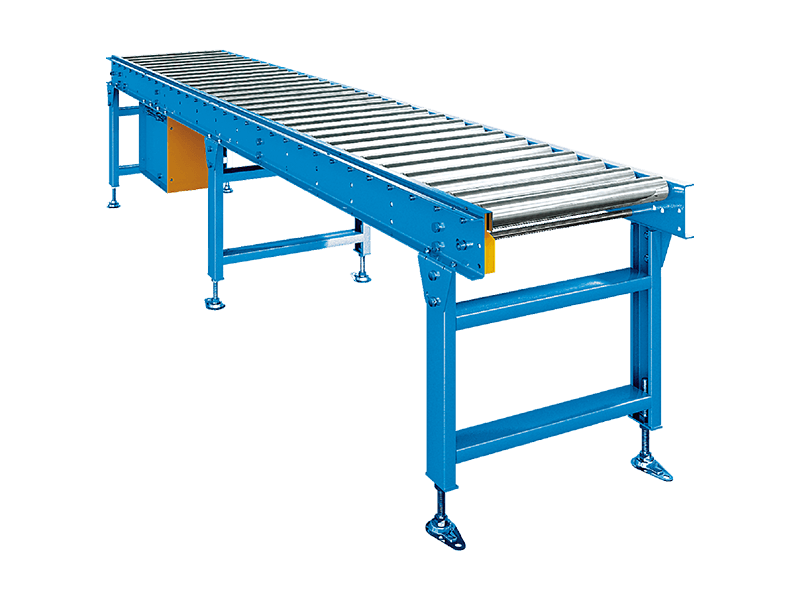 무거운 팔레트 적재물을 위한 체인 구동 라이브 롤러 컨베이어 CDLR 컨베이어는 스프로킷과 체인을 사용하여 토크를 확실하게 전달하므로 무거운 팔레트, 드럼 또는 기계로 가공된 주물이 세게 착지할 때 아무것도 미끄러지지 않습니다. 이 공급업체는 다양한 롤러 크기의 단일 및 이중 스프로킷 모델을 제공합니다. 제품보기 →
O-벨트 및 폴리 V 구동 롤러
O-벨트 또는 폴리 V 구동 롤러 컨베이어에서 롤러 아래의 작은 벨트는 샤프트 또는 모터를 각 롤러에 연결합니다. 이 라인은 체인 드라이브보다 조용하게 작동하고 상자, 토트, 수십 킬로그램에서 수백 킬로그램에 이르는 가벼운 팔레트를 운반하며 구역이 개별적으로 분리될 수 있기 때문에 자연스럽게 축적에 적응합니다. 두 가지 실제 요구 사항은 다음과 같습니다. 롤러가 잡을 수 있도록 하중은 평평하고 합리적으로 견고한 바닥이 필요하며 구동 벨트는 첫날부터 예비품으로 주문해야 하는 마모 품목입니다.
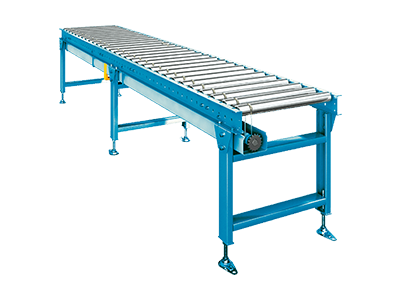 상자 및 토트용 O-벨트 구동 롤러 컨베이어 샤프트에서 구동되는 O-링 고무 벨트가 각 롤러에 동력을 공급하여 바닥이 평평한 경량 품목을 조용하고 안정적으로 운반합니다. 벨트 구동 구역은 개별적으로 분리되므로 이 컨베이어는 어큐뮬레이션 라인에 자연스럽게 맞습니다. 제품보기 →
전동 롤러 컨베이어
전동 롤러는 모터와 기어박스가 튜브 내부에 밀봉된 드럼 모터이므로 모든 전동 롤러는 독립적으로 제어 가능한 영역이 됩니다. 저전압 DC 버전은 제품이 있을 때만 전력을 끌어오고, 체인 가드와 공압 라인이 아닌 플러그인 케이블로 연결하고, 기존 프레임에 개조하기 때문에 현대 주문 처리 및 유통 시스템을 지배합니다. 이는 틈새가 있는 상자가 대기하고 센서가 상자를 하나씩 해제하는 무압력 축적에 대한 표준 해답입니다.
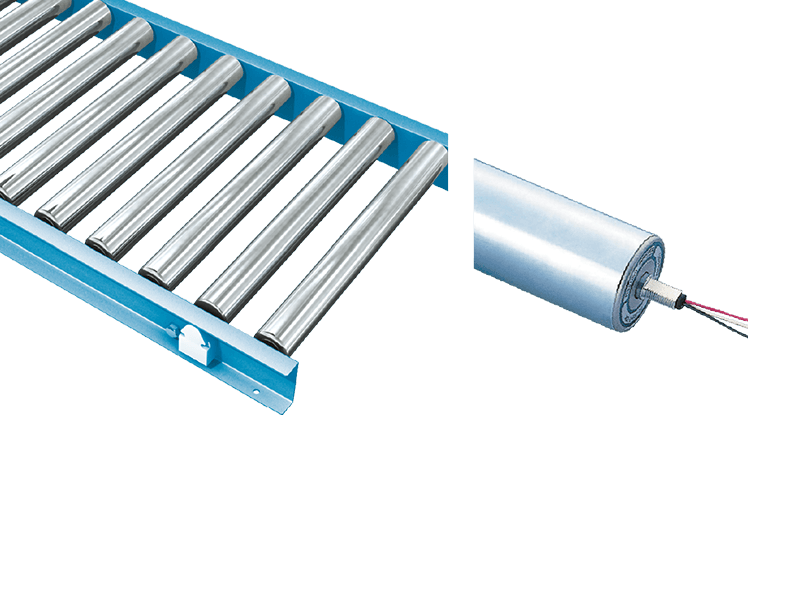 드럼 모터 드라이브가 내장된 전기 모터 롤러 컨베이어 각 롤러는 밀봉된 모터와 기어박스를 통합하므로 추가 드라이브 공간 없이 독립적으로 제어 가능한 영역으로 작동합니다. DC 버전은 이행 시스템의 제로 압력 축적에 적합하고 기존 프레임에 개조됩니다. 제품보기 →
슬랫탑 체인 및 2단 변속 체인
슬랫 톱 체인 컨베이어는 연결된 강철 또는 플라스틱 플레이트에 제품을 운반하고 고정 위치를 정확하게 유지합니다. 이는 지그를 체인에 고정하는 병입 라인 및 조립 스테이션에 적합합니다. 2배속 체인 컨베이어는 주변 라인 속도보다 더 빠르게 공작물 팔레트를 작동하므로 작업자는 스테이션에서 작업하고 다음 팔레트는 바로 뒤에서 대기할 수 있습니다. 이는 컨베이어 자체가 생산 리듬의 일부가 되는 자동차 및 가전제품 최종 조립의 표준 패턴입니다.
드라이브 유형 개요
아래 표에는 선택 사항이 실제로 비용을 높이는 세 가지 열, 즉 드라이브가 수용할 수 있는 것, 가장 잘 하는 것, 유지 관리 팀에 요구할 것 등으로 요약되어 있습니다.
| 구동방식 | 일반적인 부하 범위 | 다음에 가장 적합합니다. | 주목 포인트 |
|---|---|---|---|
| 체인 구동 라이브 롤러 | 수백 kg에서 수 톤에 이르는 팔레트, 드럼 및 주물 | 팔레트 핸들링, 중가공, 고온 또는 마모성 하중 | 체인 장력, 윤활, 소음 |
| O-벨트/폴리 V 구동 롤러 | 상자, 토트 및 가벼운 팔레트(항목당 약 20-300kg) | 분포 흐름, 곡선, 최소 압력 축적 | 벨트 마모; 화물에는 평평하고 단단한 바닥이 필요합니다. |
| 전동 롤러 구역 | 상자 및 토트, 구역별로 제어됨 | 무압력 축적, 이행, 개조 | 밀봉된 전자 장치는 먼지와 세척으로부터 보호해야 합니다. |
| 슬랫탑/2단 속도 체인 | 고정 설비 및 어셈블리 | 조립 스테이션, 병입, 식품 세척 | 초기 비용이 더 높습니다. 체인 추적을 올바르게 설정해야 합니다. |
어떤 행도 완전히 승리하지 않습니다. 세척 식품 공장에서는 스테인리스 슬레이트 체인과 밀봉된 모터의 무게가 가장 높으며, 팔레타이징 셀에서는 체인 구동 롤러의 무게가 가장 많이 나가며 주문 처리 센터는 거의 항상 전동 구역에 위치합니다.
주문 전 확인 사항
드라이브 유형은 결정의 절반에 불과합니다. 제조업체에 보내는 사양에 따라 라인이 첫날 요율을 충족하는지 여부가 결정됩니다. 6가지 항목이 노력에 보답합니다.
- 실제 부하 데이터. 가장 무거운 물건과 가장 가벼운 물건, 그 발자국, 바닥면의 상태를 기록합니다. 롤러 라인에는 항상 부하 아래에 최소 3개의 롤러가 필요하며 바닥이 부드럽거나 고르지 않으면 선택 항목을 벨트 쪽으로 밀어냅니다.
- 속도와 속도. 시간당 필요한 상자 또는 팔레트는 롤러 피치, 드라이브 수 및 라인에 구역이 필요한지 여부를 설정합니다.
- 축적 논리. 최소 압력 라인을 통해 제품이 접촉할 수 있습니다. 무압력 라인은 간격을 보존합니다. 민감한 제품과 워크스테이션으로의 방출을 제어하려면 압력이 0이 되어야 합니다.
- 환경. 온도, 먼지, 세척 화학 물질 및 폭발성 대기로 인해 재료와 모터 옵션이 좁아집니다. 여기서 인증이 중요합니다. 예를 들어, 우시 후이첸의 롤러 컨베이어는 위험 지역에서 사용할 수 있도록 EETI 방폭 인증을 받았습니다.
- 제어 통합. 설치 후가 아닌 제작 전에 PLC 또는 창고 시스템과 센서 유형, 공급 전압 및 핸드셰이크를 확인하십시오.
- 예비 전략. 체인은 윤활과 주기적인 장력 조절이 필요하고, 벨트는 소모품이며, 브러시리스 DC 롤러는 대부분 베어링 점검이 필요합니다. 제조업체의 재고가 무엇인지, 리드 타임은 언제인지 물어보십시오.
이러한 선택에 대한 엔지니어링 세부 사항은 컨베이어의 구동 롤러에 동력이 전달되는 방식 체인, 벨트, 모터인롤러 경로를 단계별로 안내합니다.
구동 컨베이어가 비용을 얻는 곳
회수는 네 가지 반복 상황에 집중됩니다. 전자 상거래 및 소포 운영에서는 축적된 롤러 라인과 전동 구역을 사용하여 제품 간 접촉 없이 주문을 병합하고, 라벨과 내용물을 보호하는 동시에 다운스트림 분류기에 일정한 속도로 공급됩니다.
조립 공장에서는 2배속 체인과 슬랫 탑 시스템을 사용하여 스테이션을 제자리에 유지하므로 택트 시간이 교대 변경 및 모델 혼합을 유지합니다. 식품 가공업체는 세척, 등급 분류, 포장을 통해 세척 등급 라인을 운영합니다. 예를 들어, 자동화된 과일 및 야채 라인은 전체 근무 시간 동안 수동으로 처리할 수 없는 상자 비율을 보유합니다. 공항 검문소는 승객이 무엇을 하든 트레이 반환이 계속되어야 하기 때문에 전동 롤러 차선에 의존합니다. 이는 중력 하드웨어가 보장할 수 없는 의무입니다.
결국 결정은 일치하는 운동입니다. 중력은 내리막길에서 기꺼이 짐을 옮기는 가장 저렴한 방법으로 남아 있습니다. 일정에 따라 이동해야 하는 모든 것을 위해 구동 컨베이어가 존재합니다. 실제 가장 무거운 하중과 가장 가벼운 하중, 유지해야 하는 속도, 라인이 직면할 환경, 예상되는 축적 동작을 기록한 다음 이를 톤수에 맞는 체인, 조용한 중간 범위 흐름을 위한 벨트, 구역 제어를 위한 전동 롤러와 일치시킵니다. Wuxi Huiqian 롤러, 드라이브 및 전체 라인을 자체적으로 제조하므로 세 개가 아닌 하나의 견적으로 이러한 절충안을 유지할 수 있습니다.


